新能源
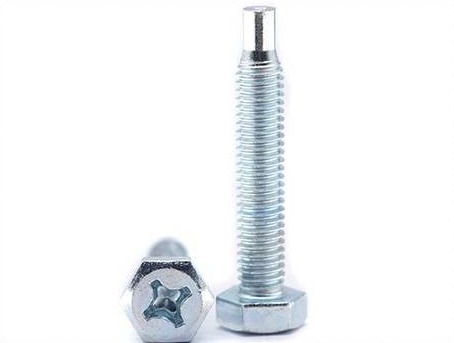
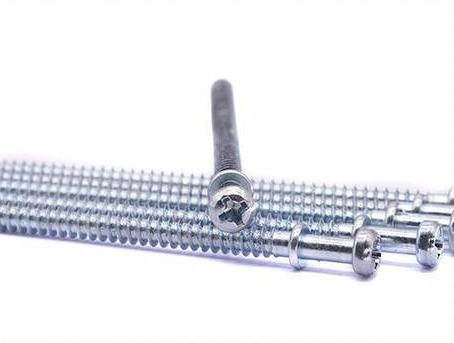
十字槽盘头非标自攻螺钉应用于 储能电池组装
新能源、储能电池组装;成效:<0.1% 滑牙率骤降、15%+ 单班产能提升
01 · WORKING CONDITION
先看工况,再看图纸
选螺丝不是越高级越好,是越合适越好。
储能电池组装——真正要的是:足够的拉伸扭力、顺畅装配、外观一致。性能对齐工况就好,不花冤枉钱。
客户原方案:原螺钉头杆偏心、振动盘导轨卡料、电批锁附打歪、装配不良率 3%。实际跑下来暴露出:同心度差、不良率高、效率受损。
02 · PAIN POINTS
BEFORE
原先三处弊端
01
同心度差
头杆偏心严重、震动盘导轨卡顿、电批锁附易打歪
02
不良率高
频繁滑牙错位、产线装配不良率、高达3%难控制
03
效率受损
设备损耗增加、返工成本高昂、严重影响产能
03 · OUR SOLUTION
AFTER
三步非标定制:几何精度、光学影像全检、上机适配验证
不动客户的装配结构,只在紧固件本身下手。
01
几何精度定制
重设高精度冷镦模具、多工位精密成型工艺、严控头杆同心度
02
光学影像全检
出厂产品100%全检、剔除所有偏心不良品、确保上机零缺陷
03
上机适配验证
头杆同心度严控 ≤0.03mm、振动盘导轨顺畅供料、电批垂直锁附
04 · BEFORE / AFTER
改良前后,一眼看懂
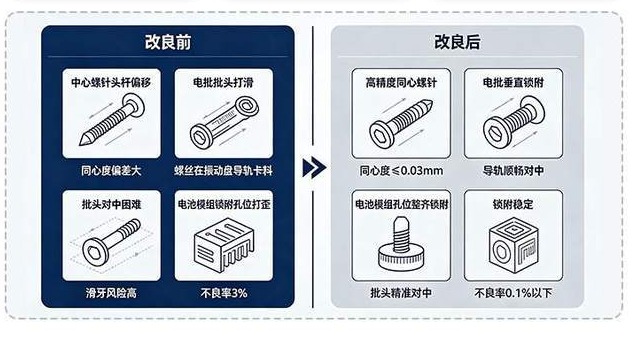
改良前
原螺钉头杆偏心、振动盘导轨卡料、电批锁附打歪、装配不良率 3%
改良后
同心度 ≤0.03mm、导轨顺畅对中、模组孔位整齐锁附、不良率 0.1% 以下
05 · RESULTS
量化成效
<0.1%
装配不良率骤降
由 3% 降至 0.1% 以下
15%+
单班产能提升
大幅降低设备损耗
0.03mm
头杆同心度
高精度模具管控