汽车
十字槽沉头平尾自攻螺钉应用于 汽车内外饰件
汽配、汽车内外饰件(仪表盘/门板);成效:411万 年节约报废返工、100% 外观不良率归零
01 · WORKING CONDITION
先看工况,再看图纸
选螺丝不是越高级越好,是越合适越好。
汽车内外饰件——真正要的是:足够的拉伸扭力、顺畅装配、外观一致。性能对齐工况就好,不花冤枉钱。
客户原方案:原沉头 90°:头厚难沉、角度不匹配、打入后表面不服帖。实际跑下来暴露出:贴合差、假紧固、隐患多。
02 · PAIN POINTS
BEFORE
原先三处弊端
汽车仪表盘支架连接点 · 斯克罗螺丝 · 冷销一字槽螺打装配位 · 门板/仪表盘总成
01
贴合差
沉头螺钉打入后表面、不服帖、存在明显凸起、严重影响外观质感
02
假紧固
孔锥角与螺钉角度不匹配、产生“假紧”现象、装配质量无法保证
03
隐患多
连接面存在间隙、受力不均易松动、影响整体结构稳定性
03 · OUR SOLUTION
AFTER
三步非标定制:定制模具、厚度适配、品质提升
不动客户的装配结构,只在紧固件本身下手。
01
定制模具
专属模具精准匹配、沉头角度定制103°、消除角度偏差间隙
02
厚度适配
严格控制头部厚度、范围锁定1.20-1.40、确保完美嵌入沉孔
03
品质提升
彻底解决表面凸起、实现真紧配合、大幅提升装配档次
04 · BEFORE / AFTER
改良前后,一眼看懂
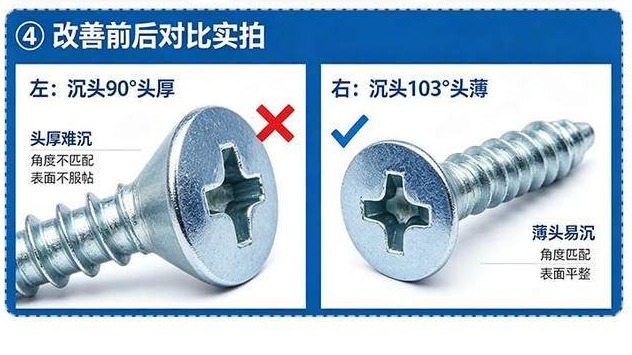
改良前
原沉头 90°:头厚难沉、角度不匹配、打入后表面不服帖
改良后
定制 103° 沉头:头薄易沉、角度匹配、表面平整服帖
05 · RESULTS
量化成效
411万
年节约报废返工
30 万件 / 月产能测算
100%
外观不良率归零
合格率
<5%
扭矩变异系数
受力均匀装配稳